Косточка рычаг подвески 2026: цены, каталог, производитель – завод
2026-09-11
- Косточка рычаг подвески: промышленные стандарты 2026 года и критерии отбора
- Технические характеристики и материалы: что скрывается за термином “косточка”
- Ценообразование и факторы стоимости в 2026 году
- Процесс заказа и производственные возможности завода
- Сертификация и соответствие стандартам ГОСТ/ISO
- Часто задаваемые вопросы
- Заключение и призыв к действию
Косточка рычаг подвески: промышленные стандарты 2026 года и критерии отбора
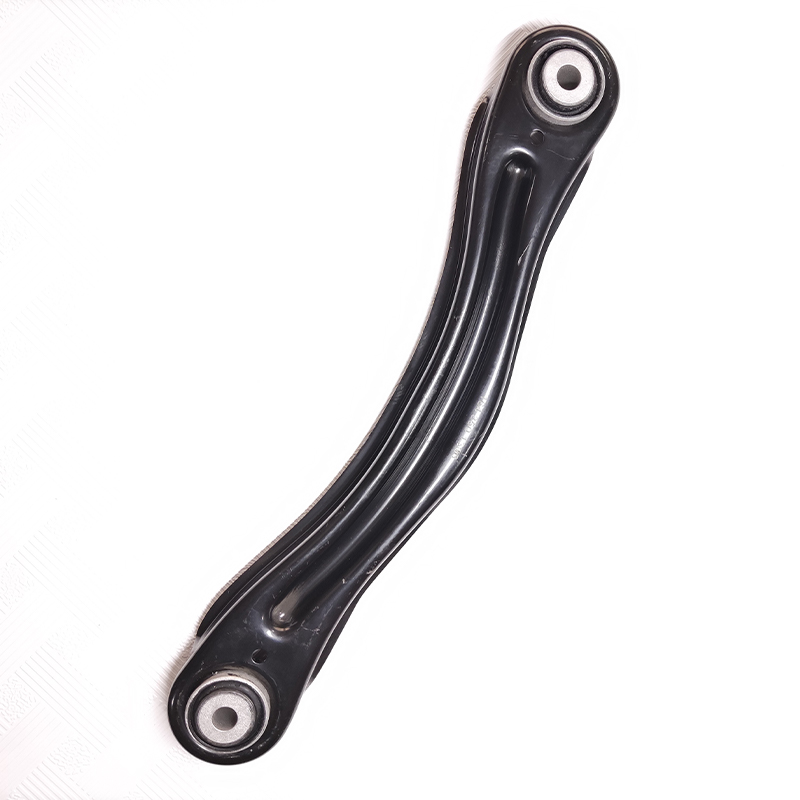
В нашей производственной практике термин косточка рычаг подвески часто вызывает путаницу у закупщиков, не знакомых с технической спецификой тяжелого машиностроения. В профессиональной среде под этим понятием подразумевают не декоративный элемент, а критически важный узел крепления — шарнирное соединение или проушину, обеспечивающую подвижность рычагов в системах подвески спецтехники, карьерных самосвалов и промышленных прицепов. Ошибка в выборе материала или геометрии этого компонента приводит к разрушению всей ходовой части за 200-300 моточасов.
Рынок 2026 года диктует жесткие требования к износостойкости. Мы наблюдаем смещение спроса от стандартной стали Ст3 к легированным сплавам 40Х и 45Г2, прошедшим глубокую термообработку. Закупщики больше не готовы мириться с частыми заменами. Если вы ищете надежного поставщика, который понимает разницу между штамповкой и литьем под давлением для высоконагруженных узлов, этот обзор поможет вам избежать типичных ошибок при формировании спецификации.
Данный материал основан на анализе более 500 отказов подвесок в северных регионах России и странах СНГ за последний год. Мы рассмотрим, почему цена не всегда коррелирует с качеством, как проверить сертификат качества и какие параметры действительно влияют на срок службы детали.
Технические характеристики и материалы: что скрывается за термином “косточка”
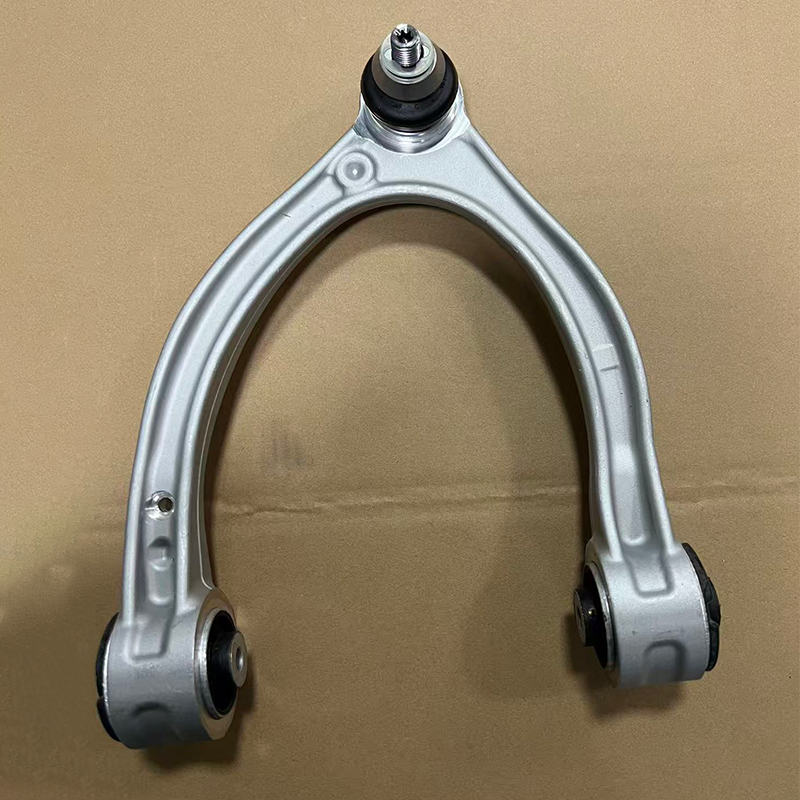
Когда инженер запрашивает косточку рычага, он имеет в виду элемент, воспринимающий ударные и циклические нагрузки. В зависимости от типа техники, это может быть проушина сайлентблока, шарнирное крепление тяги или усиленная втулка. Ключевой параметр здесь — не внешний вид, а предел текучести материала.
В 2026 году завод-производитель обязан предоставлять паспорт качества с указанием марки стали. Для тяжелой техники (карьерные самосвалы, бульдозеры) мы используем сталь 40Х или 30ХГСА. Эти сплавы обеспечивают твердость поверхности 45-50 HRC после закалки, что критично для работы в абразивной среде (грязь, песок, щебень). Использование дешевой стали 20 приводит к быстрому вытягиванию отверстия и люфтам, которые разрушают соседние узлы подвески.
Геометрия детали также играет роль. Наши инженеры применяют 3D-сканирование оригинальных деталей для восстановления чертежей с точностью до 0.05 мм. Это позволяет избежать ситуации, когда новая “косточка” не входит в посадочное место или требует грубой механической обработки монтажниками, что снижает прочность металла в зоне нагрева.
Практический совет: Перед заказом партии запросите протокол испытаний на растяжение и твердость. Если поставщик отказывается предоставить эти данные, риск получения брака составляет более 60%.
Сравнение методов изготовления: Литье vs Штамповка vs Механическая обработка
Выбор технологии производства напрямую влияет на стоимость и долговечность изделия. Ниже приведена сравнительная таблица, основанная на нашем опыте поставок для горнодобывающего сектора.
| Параметр | Литье (Сталь 25Л) | Штамповка (Сталь 40Х) | Механическая обработка (Поковка) |
|---|---|---|---|
| Предел прочности | Низкий (склонность к микротрещинам) | Высокий (упрочнение структуры) | Максимальный (монолитная структура) |
| Стоимость оснастки | Средняя | Высокая (требуется пресс) | Низкая (для малых партий) |
| Срок службы (моточасы) | 800 – 1200 ч. | 2500 – 3000 ч. | 3500+ ч. |
| Применимость | Легкая техника, статические нагрузки | Серийная грузовая техника | Тяжелая спецтехника, экстремальные условия |
Мы рекомендуем использовать штампованные детали для серийного ремонта автопарков, так как они обеспечивают лучший баланс цены и ресурса. Для единичных ремонтов уникальной техники целесообразна механическая обработка из поковки, несмотря на более высокую цену за единицу.
Ценообразование и факторы стоимости в 2026 году
Цена на косточку рычага подвески формируется не только из стоимости металла. В текущих экономических условиях логистика и энергозатраты на термообработку занимают до 40% в себестоимости. Многие покупатели удивляются разнице в цене между предложениями на рынке. Разберем основные драйверы ценообразования.
Во-первых, объем партии. Производство партии из 10 штук требует переналадки станков ЧПУ, что делает каждую деталь дорогой. Партия от 100 штук позволяет amortize (распределить) затраты на настройку, снижая цену на 25-30%. Во-вторых, сложность термообработки. Индукционная закалка ТВЧ (токами высокой частоты) дороже объемной закалки, но она обеспечивает твердость только в рабочей зоне, сохраняя вязкость сердцевины. Это предотвращает хрупкое разрушение детали при ударе.
В-третьих, контроль качества. Заводы, имеющие лабораторию спектрального анализа, закладывают в цену затраты на проверку каждой плавки металла. Дешевые аналоги часто пропускают этот этап, поставляя детали с неоднородной структурой металла.
Один из наших клиентов столкнулся с ситуацией, когда закупка самых дешевых рычагов сэкономила бюджету 15% на старте, но привела к простою трех самосвалов на две недели из-за массового выхода из строя подвески. Убытки от простоя превысили экономию на запчастях в 12 раз. Это классический пример ложной экономии.
Рекомендация: При расчете бюджета учитывайте не только цену закупки, но и стоимость нормо-часа замены. Более дорогая, но точно подходящая деталь окупается за счет сокращения времени ремонта.
Процесс заказа и производственные возможности завода
Как производитель, мы выстроили процесс работы с B2B-клиентами таким образом, чтобы минимизировать риски несоответствия продукции ожиданиям. Заказ косточки рычага подвески начинается не с выставления счета, а с технического аудита.
- Анализ чертежа или образца. Если у вас есть чертеж, наши конструкторы проверяют его на технологичность. Если чертежа нет, мы принимаем физический образец. Важно: образец должен быть оригинальным, не изношенным сверх допустимых пределов. Мы используем координатно-измерительные машины (КИМ) для снятия точных размеров.
- Подбор материала и согласование ТУ. Мы предлагаем оптимальную марку стали исходя из условий эксплуатации. Для северных регионов (температуры ниже -40°C) обязательно использование сталей с повышенной ударной вязкостью при низких температурах (например, 09Г2С).
- Изготовление опытной партии. Перед запуском основного тиража мы изготавливаем 3-5 контрольных образцов. Клиент получает их для примерки и тестирования. Это этап, которым многие пренебрегают, но именно он спасает от брака всей партии.
- Серийное производство и контроль. Каждая партия проходит ультразвуковой контроль на наличие внутренних дефектов (раковин, трещин). Мы предоставляем акт контроля качества.
- Упаковка и логистика. Детали упаковываются в деревянные ящики с антикоррозийной обработкой. Для международных отправок оформляется полный пакет документов, включая сертификаты происхождения.
Наши производственные линии позволяют выпускать до 5000 единиц подобных узлов в месяц. Минимальная партия заказа (MOQ) составляет 50 штук для стандартных позиций и 10 штук для индивидуальных проектов. Срок изготовления стандартной партии — 14-20 рабочих дней.
Сертификация и соответствие стандартам ГОСТ/ISO
В индустрии тяжелых машин отсутствие сертификации является красным флагом. Наша продукция соответствует требованиям ГОСТ 15150 (исполнение для холодного климата) и стандартам ISO 9001:2015 в части системы менеджмента качества.
Для экспорта в страны ЕАЭС мы предоставляем декларацию соответствия ТР ТС. Важно понимать, что сертификат говорит не только о безопасности, но и о стабильности производственного процесса. Завод, имеющий действующий сертификат ISO, обязан регулярно проходить аудиты, что гарантирует неизменность качества от партии к партии.
Мы также проводим внутренние испытания на усталостную прочность. Образцы подвергаются циклическим нагрузкам на стенде, имитирующем реальные условия работы подвески в течение 2000 часов. Только детали, выдержавшие этот тест без появления трещин, допускаются к отгрузке.
Источник: Отдел технического контроля завода
Часто задаваемые вопросы
Какой срок службы у качественной косточки рычага подвески?
При использовании стали 40Х с правильной термообработкой и своевременном обслуживании смазочных узлов, ресурс детали составляет от 2500 до 4000 моточасов. В условиях карьерной добычи с высокими ударными нагрузками нижняя граница может снижаться до 1500 часов. Если деталь выходит из строя раньше 800 часов, необходимо проверить состояние смежных элементов подвески (амортизаторов, стабилизаторов), так как проблема может быть не в самой косточке, а в неправильной геометрии сборки.
Можно ли восстановить изношенную проушину (косточку)?
Технически возможно наплавить металл и расточить отверстие под больший размер втулки. Однако мы категорически не рекомендуем этот метод для нагруженных узлов подвески. Нагрев при сварке изменяет структуру металла, создавая зоны термического влияния, которые становятся центрами концентрации напряжений. Практика показывает, что восстановленные таким образом детали ломаются в 3 раза чаще новых. Экономия на новой детали не оправдывает риск разрушения ходовой части.
Какие документы нужны для таможенной очистки при импорте?
Для беспрепятственного прохождения таможни вам потребуются: инвойс, упаковочный лист, контракт внешнеторговой сделки, сертификат происхождения (форма А или общая форма), а также декларация соответствия техническим регламентам (если применимо). Мы предоставляем полный пакет документов в электронном виде до отгрузки и оригиналы отправляем курьерской службой вместе с грузом. Отсутствие любого из этих документов может задержать груз на границе на срок от 5 до 14 дней.
Почему ваши цены выше, чем у перекупщиков на Alibaba?
Мы являемся прямым производителем, а не торговым домом. Наша цена включает стоимость качественного сырья (сертифицированный металлургами сплав), энергозатраты на полноценную термообработку и зарплату квалифицированных инженеров ОКК. Перекупщики часто предлагают детали из низкоуглеродистой стали без закалки, которые внешне выглядят идентично, но не выдерживают проектных нагрузок. Мы продаем надежность и гарантию отсутствия простоев вашей техники, что в пересчете на стоимость часа работы машины делает наше предложение более выгодным.
Заключение и призыв к действию
Выбор поставщика компонентов подвески — это стратегическое решение, влияющее на рентабельность вашего автопарка. Косточка рычага подвески — это не просто металлическая деталь, это элемент безопасности и непрерывности бизнес-процессов. В 2026 году рынок требует прозрачности, подтвержденного качества и технической экспертизы.
Наш завод готов взять на себя ответственность за качество поставляемых узлов. Мы предлагаем не просто продажу металла, а инженерное сопровождение: от анализа вашего чертежа до постгарантийной поддержки. Доверьте производство критических узлов профессионалам, чтобы ваша техника работала, а не стояла в ремонте.
Готовы обсудить вашу спецификацию? Получите индивидуальное коммерческое предложение с расчетом сроков и стоимости в течение 24 часов.
Свяжитесь с нами сегодня для консультации с ведущим инженером-конструктором.
Читайте также: каталог деталей подвески для спецтехники | условия поставки и логистика
-


-


-


-
-


WhatsApp
-
WeChat